


| Технические параметры HP | ||||||||
| (мм) номинальный диаметр | (мм) номинальный диаметр | |||||||
| Элемент | Единица | YB/T4090 Отраслевой стандарт) | HP (измеренное значение) | |||||
| 200 \ 400 | 450 \ 500 | 600 \ 700 | 600 \ 700 | 450 \ 500 | 450 \ 500 | |||
| Электрический удельный сопротивление | Электрод | μqm | ≤7.0 | ≤7,5 | ≤7,5 | 5.6-6.5 | 5.8-6.7 | 5.8-6.8 |
| Сосок | ≤6,3 | ≤6,3 | ≤6,3 | 3.5-4.3 | 3.5-4.2 | 3.5-4.2 | ||
| Объемная плотность | Электрод | G/CM³ | ≥1,60 | ≥1,60 | ≥1,60 | 1.7.-1.75 | 1.72-1.74 | 1,70-1,72 |
| Сосок | ≥1,72 | ≥1,72 | ≥1,72 | 1,80-1,82 | 1.82-1.84 | 1,82-1,85 | ||
| Прочность на гибкость | Электрод | МПА | ≥10,5 | ≥10 | ≥8,5 | 12.0-15.0 | 11.0-15.0 | 10.0-12.0 |
| Сосок | ≥17,0 | ≥17,0 | ≥17,0 | 22.0-26.0 | 22.0-26.0 | 24.0-28.0 | ||
| CTE | Электрод | 10 ℃ | ≤2,4 | ≤2,4 | ≤2,4 | 1,7-2,0 | 1.6-2.0 | 1.6-2.0 |
| Сосок | ≤2,2 | ≤2,2 | ≤2,2 | 1.4-1.8 | 1.4-1.8 | 1.4-1.8 | ||
| Эластичный модуль | Электрод | Средний балл | ≤14.0 | ≤14.0 | ≤14.0 | 9.0-12.0 | 9.0-11.5 | 9.0-11.5 |
| Сосок | ≤16.0 | ≤16.0 | ≤16.0 | 14.0-16.0 | 15.0-18.0 | 15.0-18.0 | ||
| Пепел | Электрод | % | ≤0,5 | ≤0,5 | ≤0,5 | ≤0,5 | ≤0,5 | ≤0,5 |
| Сосок | ||||||||
| Номинальный диаметр | Площадь поперечного сечения | YT/T4090 (отраслевой стандарт) | HP (предприятие стандарт) | |||
| Допустимая нагрузка тока | Плотность тока | Допустимо Тока нагрузки | Плотность тока | |||
| в | мм | CM² | A | A/CM² | A | A/CM² |
| 14 | 350 | 937 | 17400-24000 | 17-27 | 18270-25200 | 19-26 |
| 16 | 400 | 1275 | 21000-31000 | 16-24 | 22050-32550 | 17-26 |
| 18 | 450 | 1622 | 25000-40000 | 15-24 | 26250-42000 | 16-26 |
| 20 | 500 | 2000 | 30000-48000 | 15-24 | 31500-50400 | 16-25 |
| 22 | 550 | 2427 | 34000-53000 | 14-22 | - | - |
| 24 | 600 | 2892 | 38000-58000 | 13-21 | - | - |
| 28 | 700 | 3935 | 45000-72000 | 12-19 | - | - |
| Руководство по анализу проблем с электродом | |||||||
| Факторы | Поломка тела | Соска | Ослабление | Чаевые | Потеря болта | Окисление | Потребление |
| Недопроводник | ◆ | ◆ | |||||
| ОТВЕТСТВЕННЫЙ СЛАД | ◆ | ◆ | |||||
| Трансформаторная емкость слишком большая | ◆ | ◆ | ◆ | ◆ | ◆ | ◆ | |
| Фазовый дисбаланс | ◆ | ◆ | ◆ | ◆ | ◆ | ||
| Фазовое вращение | ◆ | ◆ | ◆ | ||||
| Чрезмерная вибрация | ◆ | ||||||
| Давление раскола слишком высокое или слишком низкое | ◆ | ◆ | ◆ | ||||
| Распределение разъема на крыше с помощью электрода | ◆ | ◆ | ◆ | ||||
| Вода распыляется на электроды над крышей | △ | ||||||
| Слоп предварительный нагрев | △ | ||||||
| Вторичное напряжение слишком высокое | ◆ | ◆ | ◆ | ◆ | ◆ | ||
| Вторичный ток слишком высокий | ◆ | ◆ | ◆ | ◆ | ◆ | ◆ | |
| Коэффициент мощности слишком низкий | ◆ | ◆ | ◆ | ||||
| Потребление масла слишком высокое | ◆ | ◆ | ◆ | ◆ | |||
| Потребление кислорода слишком высокое | ◆ | ◆ | ◆ | ◆ | |||
| Длительный разрыв от постукивания до постукивания | ◆ | ◆ | |||||
| Электрод погружение | ◆ | ◆ | |||||
| Грязный сустав | ◆ | ◆ | |||||
| Плохо поддерживается подъемная пробка и инструмент затягивания | ◆ | ◆ | ◆ | ||||
| Недостаточное ужесточение сустава | ◆ | ◆ | ◆ | ||||
| Примечание. △ Указывает повышение производительности. ◆ Указывает снижение производительности. | |||||||


Введение продукта
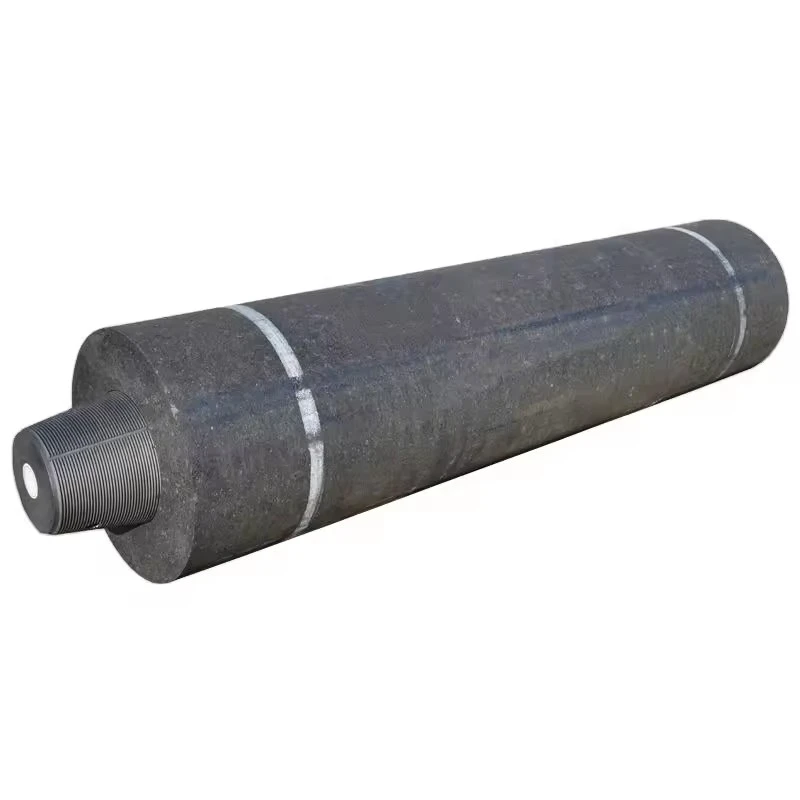
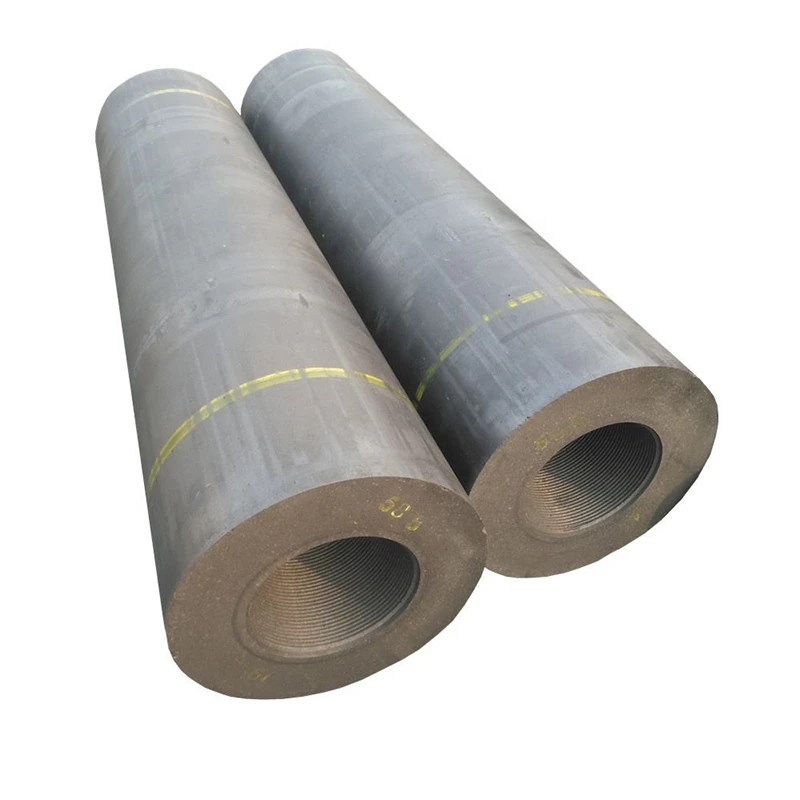
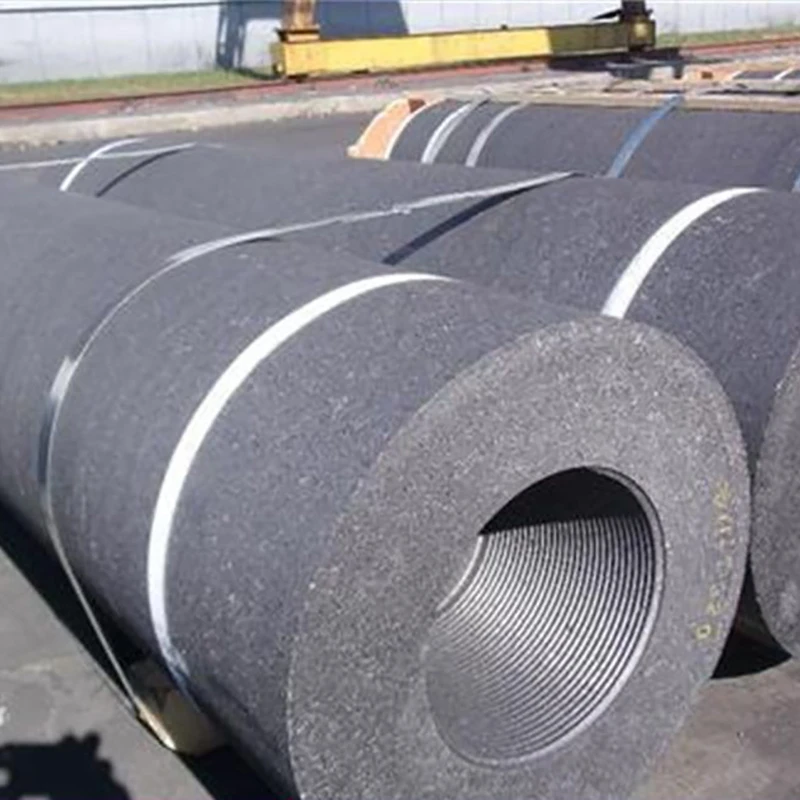
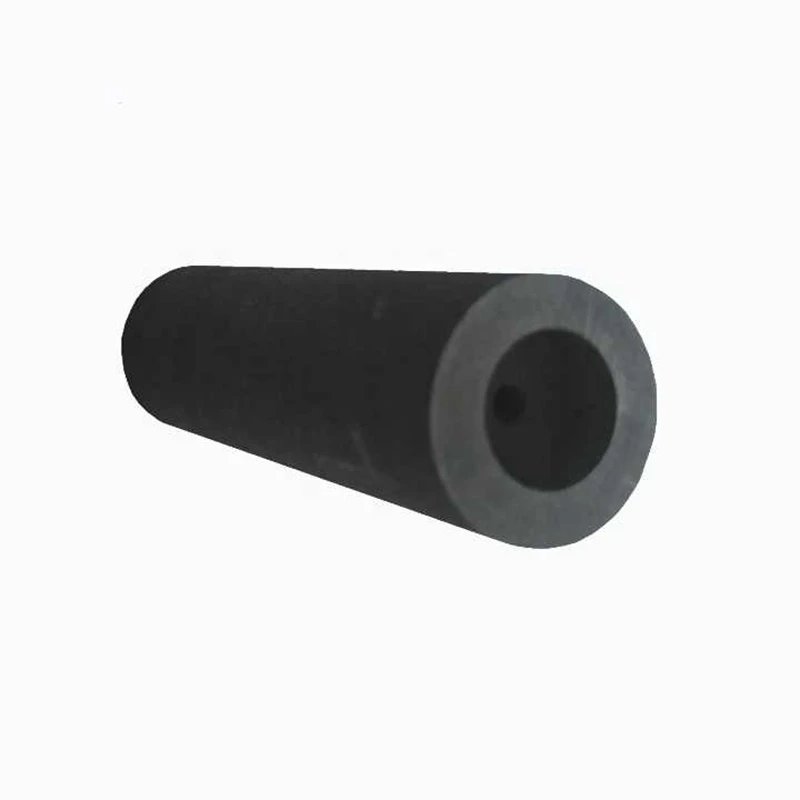
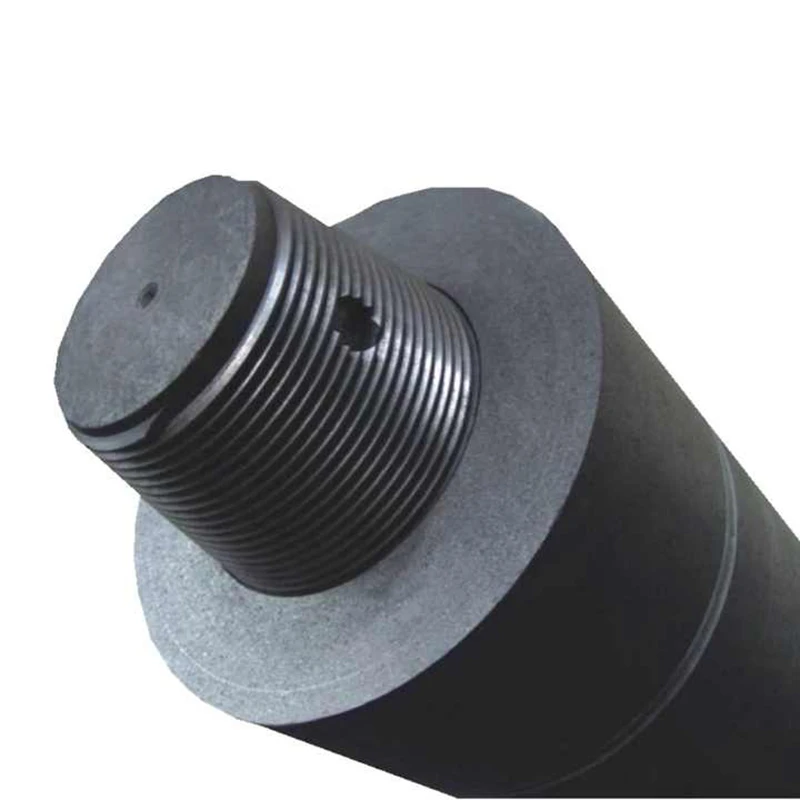
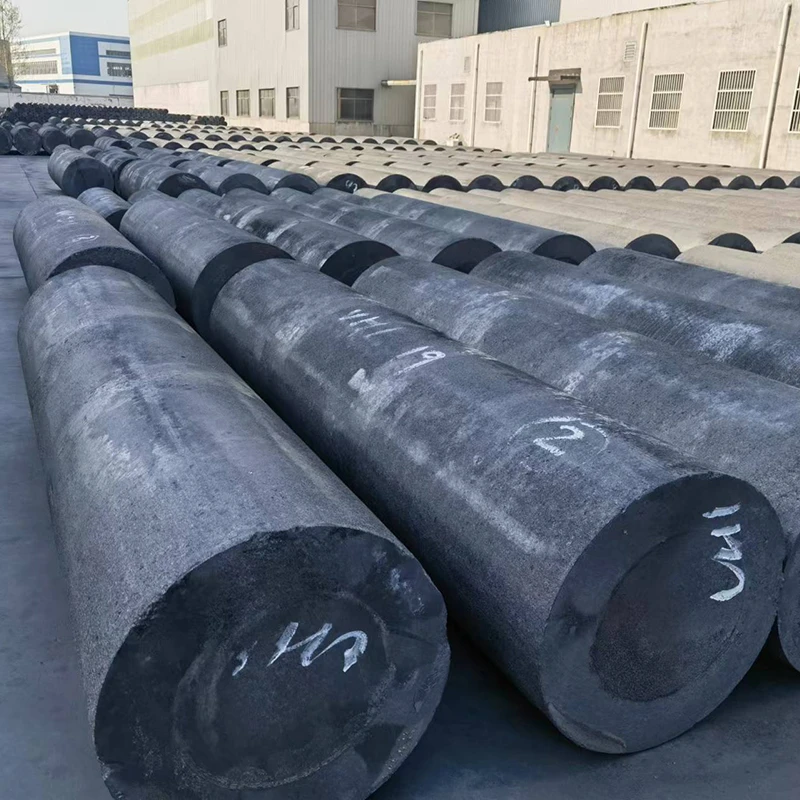
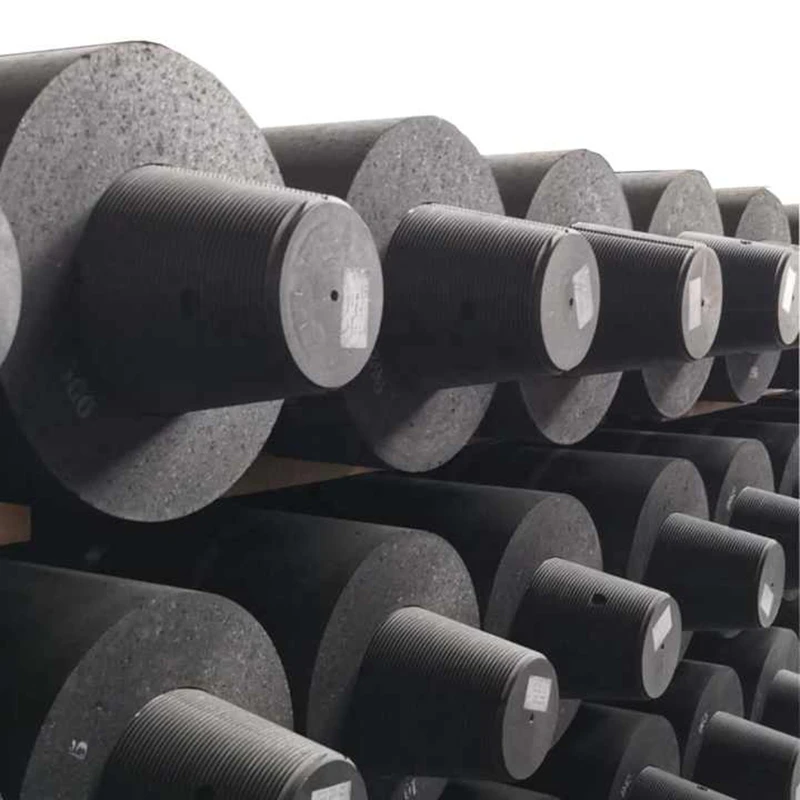
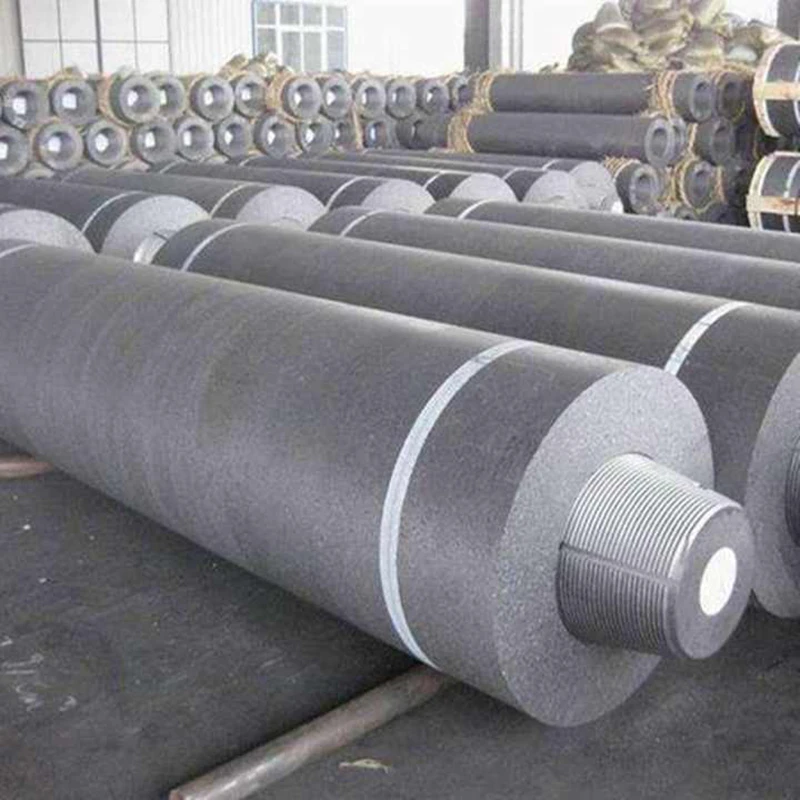
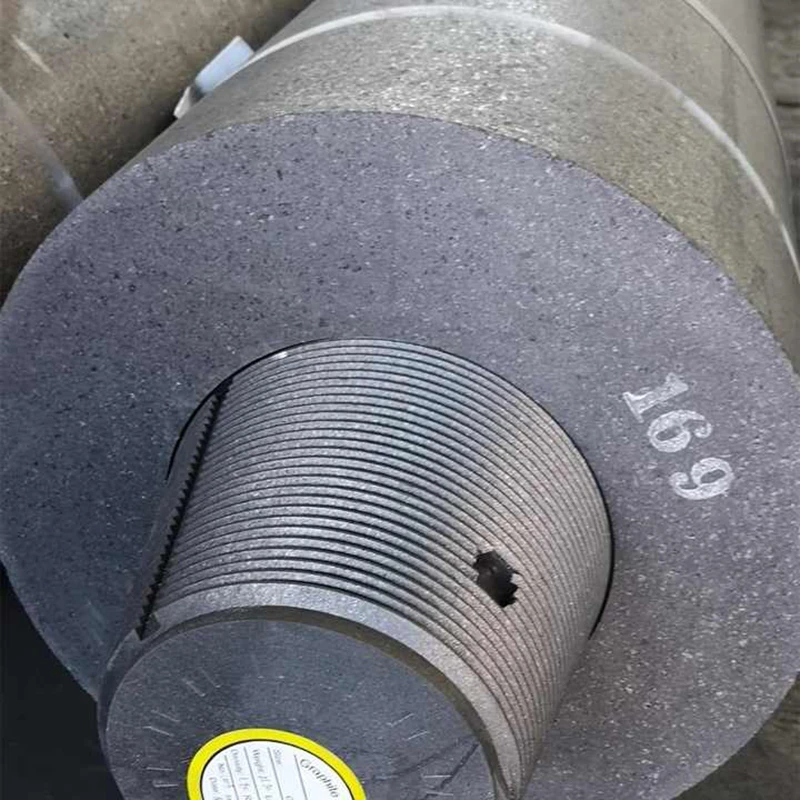
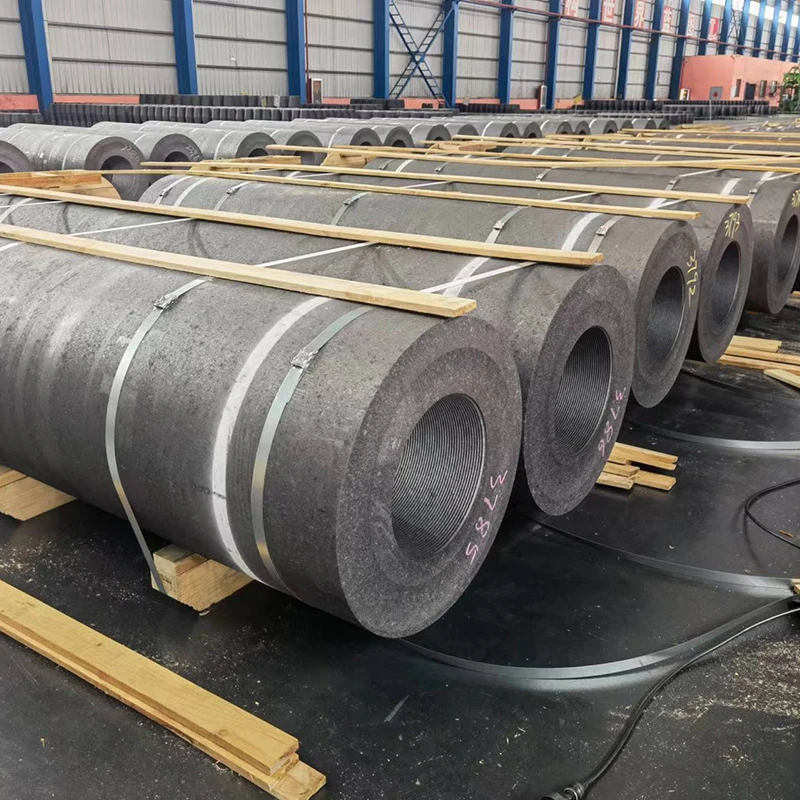
Мощные графитовые электроды, производимые в основном из нефтяной колы и кока-колы, в качестве сырья, шага в качестве связующего и изготовленного путем прокалывания, пакетирования, смешивания, прессования, кальцинирования, графитизации и обработки. Это проводники, которые выпускают электричество в виде дуги в электрической дуговой печи, чтобы нагревать и растопить материал печи. Согласно их показателям качества, их можно разделить на обычные электроды графита мощности, мощные графитовые электроды и сверхвысокие электроды графита. Графитовые электроды обычно используются в электрических дуговых печи (для изготовления стали) и погруженных дуговых печи (для производства сегнетола, чистого кремния, фосфора, карбида кальция и т. Д.). И печи с сопротивлением, такие как графитизационные печи для производства графитовых электродов, стеклянные плавильные печи и электрические печи для производства алмазного песка. Может быть обработан в соответствии с требованиями клиента, в основном используется для изготовления стали дуговой печи.

Преимущество продукта
(1) Увеличивающаяся сложность геометрии плесени и диверсификация применений продуктов привела к более высоким требованиям к точности разряда Spark Macines. Преимущества графитовых электродов - это легкая обработка, высокая скорость снятия разрядов и низкие потери графита. Таким образом, некоторые клиенты Spark Machine на основе группы заброшены медные электроды и переключились на графитовые электроды. Кроме того, некоторые электроды специальной формы не могут быть изготовлены из меди, но графит легче сформировать, а медные электроды тяжелее, что делает их непригодными для обработки больших электродов. Эти факторы привели к тому, что некоторые клиенты Spark Machine на основе группы использовали графитовые электроды.
(2) Графитовые электроды легче обрабатывать и имеют значительно более быструю скорость обработки, чем медные электроды. Например, использование технологии фрезерования для обработки графита, его скорость обработки в 2-3 раза быстрее, чем другие обработки металлов, и не требует дополнительной ручной обработки, в то время как медные электроды требуют ручного шлифования. Точно так же, если высокоскоростные центры обработки графитов используются для изготовления электродов, скорость будет быстрее, эффективность будет выше, и проблем с пылью не будет. В этих процессах обработки выбор инструментов с соответствующей твердостью и графитом может уменьшить износ инструмента и медный повреждение электрода. При сравнении времени фрезерования графитовых электродов и медных электродов, графитовые электроды на 67% быстрее, чем медные электроды. В целом, при обработке разгрузки использование графитовых электродов на 58% быстрее, чем использование медных электродов. Таким образом, время обработки значительно сокращается, а также снижение производственных затрат.
(3) Конструкция графитовых электродов отличается от традиционных меди -электродов. Многие заводы для плесени обычно имеют разные резервные количества для грубой и точной обработки меди -электродов, в то время как графитовые электроды используют почти одинаковую сумму резерва, что снижает частоту обработки CAD/CAM и машины. Этого достаточно, чтобы значительно повысить точность полости плесени.

Обработка форм графитовых материалов
Существует три основные формы обработки графитовых электродов: метод вибрации под давлением, метод автоматического формирования ЧПУ и метод механической обработки.
Графитовые материалы могут быть обработаны с использованием таких методов, как поворот, фрезерование, бурение и шлифование. Кроме того, графитовые материалы склонны к летанию золы во время механической обработки, что оказывает неблагоприятное воздействие на обработку оборудования и операторов.

Обработка форм графитовых материалов
(1) Длинный производственный цикл. Производительный цикл обычных электродов графита составляет около 45 дней, а производственный цикл сверхвысоких электродов графита мощности составляет более 70 дней. Тем не менее, производственный цикл графитовых электродных соединений, которые требуют множественных пропитков, длится длиннее.
(2) Высокое потребление энергии. Для производства 1 тонны обычных электродов графита требуется приблизительно 6000 кВт электрической энергии, тысячи кубических метров газа или природного газа и приблизительно 1 тонны частиц металлургического кокса и порошка.
(3) Есть несколько производственных процессов. Процесс производства включает в себя кальцинирование сырья, раздавливание и шлифование, партии, заминка, формирование, обжаривание, пропитывание, графитизацию и механическую обработку. Его производство требует много специализированного механического оборудования и печей со специальными сооружениями, а инвестиции в строительство большие, с длительным периодом окупаемости инвестиций.
(4) В ходе производственного процесса генерируется определенное количество пыли и вредных газов, и необходимо принять комплексные меры вентиляции и снижения пыли, а также меры по охране окружающей среды для устранения вредных газов.
(5) Требуемые углеродистые сырья для производства, такие как нефтяная кока-кола и угольная смола, являются побочными продуктами рафинирования и угольных химических предприятий. Качество и стабильность сырья трудно полностью гарантировать, особенно игольчатую колу, модифицированный электрод, и специальная пропитанная шага агента с низким нерастворимым содержанием хинолина, используемом в мощном и сверхвысоком электроэнергетике. Это срочно, что китайские нефтяные и угольные химические предприятия придают значение и активно сотрудничать.

Производственное приложение
(1) Используется для электрических стальных печей дуги
(2) Используется для электрических печи добычи
(3) Используется для печи с сопротивлением
(4) Используется для приготовления нерегулярных графитовых продуктов

Компания введение
Handan Tuoda New Material Technology Co., Ltd. - это профессиональный поставщик графитов, посвященный исследованиям и разработкам, обработке, производству и продажам графитовых продуктов. Компания обладает сильной экономической силой и передовой технической поддержкой и разработала графитовые продукты с уровнем внутренних денежных технологий, предоставляя клиентам интегрированные услуги от выбора материалов до проектирования и обработки. Продукт широко используется в различных областях, включая электронную полупроводниковую промышленность, промышленность механической обработки, аэрокосмическую промышленность и автомобильную промышленность. Мы предоставляем клиентам высококачественные продукты и искренние услуги, непрерывно изучаем и изучаем технологии и установили кооперативные отношения с множеством пенсий.